
1. Umpan jarum
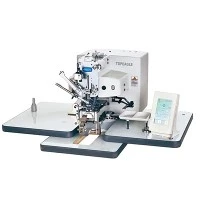
Proses menusuk bahan jahit dengan jarum mesin disebut needle feeding. Jarum adalah salah satu koridor krusialMesin Tacking Bar, yang melaluinya perilaku warna-warni dari media batang jarum dan medianya diwujudkan. Saat memasukkan jarum, jarum harus mengatasi gaya pemisahan dari resistansi positif bahan jahit dan sisi bahan jahit, dan tekanan mencapai titik paling tinggi akibat perubahan gaya perdagangan antara benang jahit, benang jahit. jarum, dan bahan jahit.
Mengurangi perpecahan antara jarum dan bahan dapat dicapai dengan pembuatan jarum yang sempurna (terutama ujungnya), melapisi jarum dan melunakkan bahan, atau menambahkan lukisan cat minyak silikon pada jarum dan benang.
Selain perpecahan antara jarum dan bahan jahit, faktor yang mempengaruhi kelancaran pengumpanan jarum antara lain tekanan bagian bawah penekan dan ukuran lubang pada pelat jarum. Namun, karena produksinya tidak memadai, atau lubang pada pelat jarum terlalu besar. Jika nama jarum tidak tepat. oleh karena itu, dalam hal memenuhi kebutuhan kekuatan menjahit, sebaiknya coba gunakan jarum pinggiran bawah, perlengkapan jahit khusus sebaiknya memilih jarum khusus, untuk mengurangi perpecahan, untuk mencapai hasil jahitan yang baik.
2. Entri utas
Proses dimana jarum membawa benang ke sisi berlawanan dari kain disebut penyisipan benang. Fase pemasangan benang dimulai saat jarum diturunkan hingga lubang jarum bersentuhan dengan kain, dan berakhir saat terbentuk panjang jahitan yang diminta (batang jarum berada pada posisi titik mati bawah).
Panjang masuknya benang tidak sama dengan panjang jahitan yang diperlukan untuk membentuk pertemuan. Ini adalah parameter penting untuk konformasi lingkaran berulir yang dapat langsung dimasukkan melalui titik gelendong dan pengait.Mesin Tacking Baruntuk membantu putusnya benang dan nyeri yang dilewati. Jumlah benang yang dimasukkan dan jumlah benang sebenarnya yang digunakan pada mesin overlock adalah sekitar 6 kali lipat, sehingga setiap bagian benang harus terus-menerus melubangi bahan jahit berkali-kali, dan peningkatan jumlah kali pemisahan mempengaruhi kekuatan benang. benang jahit, yang dengan lancar dapat menyebabkan keajaiban putusnya benang.

Dalam proses memasukkan benang, arah perasan benang dan paparan benang yang berbeda akan mengakibatkan lepasnya lilitan atau perasan benang, dan besar kecilnya sudut benang merupakan faktor penting yang mempengaruhi perubahan benang. kekuatan benang, dan dengan demikian sudut benang harus dikurangi sepenting mungkin. Perubahan kekuatan perdagangan benang, bahan jahit dan jarum sangat bergantung pada perubahan karakteristik dan konsistensi benang dan bahan jahit, sehingga kualitas benang dan pemilihan jarum yang tepat sangatlah penting.
3. Konformasi lingkaran benang
Jarum membawa benang melewati bahan jahit sampai titik terkecilnya dan juga naik kembali sehingga membentuk lingkaran benang akibat menyatunya bahan jahit dengan jarum. Tujuan pembentukan lingkaran benang adalah agar ripper pertemuan (pengait) dapat masuk ke dalam lingkaran dengan mudah dan menjalin benang bagian bawah. Lingkaran benang dibentuk oleh 2 faktor berikut.
1) Ketika jarum mencapai titik mati bawah dengan benang jahitan atas, tekanan benang mencapai maksimum karena tarikan mata jarum ke bawah dan ekstrusi bilah jarum serta bahan pada alur kata pengantar. Saat jarum naik, tekanan di bagian atas mata jarum menghilang dan sebagian benang berada dalam keadaan bebas (pada titik ini, hanya perlu menambahkan gaya yang sangat kecil pada benang untuk membuatnya berubah bentuk). Saat jarum naik, benang itu sendiri memiliki kemampuan beradaptasi tertentu, ditambah dengan bagian bawah mata jarum pada benang yang dihasilkan oleh kalung, yang merupakan salah satu syarat konformasi lingkaran benang.
2) Dari segi struktur jarum, alur jarum dibagi menjadi alur panjang dan alur pendek (atau takik), dengan satu sisi berupa alur panjang dan sisi lainnya berupa alur pendek (atau takik). ). Alur lead-in adalah alur panjang dengan pinggiran lebih besar dari pinggiran benang, dan alur lead-eschewal adalah struktur alur pendek (atau takik) dengan pinggiran lebih rendah dari benang. Bila jarum keluar dari bahan jahit, bagian pendahuluan relung menjauhi benang dan bahan jahit tidak terpecah sembarang jarum naik, sedangkan bagian pendahuluan relung menjauhi benang dan bahan jahit saling meremas terjadi perpecahan, bisa' tidak naik bersama jarum agar tetap berada di bawah bahan jahit. Perpecahan ini jelas merupakan sisi pendek alur (celah) yang lebih kecil dibandingkan sisi panjang alur, yang merupakan konformasi dari kondisi lain lingkaran ulir.
Mesin jahit overlock tiga benangjahit kosong, konformasi lingkaran benang pada hakikatnya dengan membengkokkan garis jarum pengikat jarum lurus, sehingga benang yang menempel pada alur jarum, berperan analogi pada bahan jahit, sehingga tanpa adanya bahan yang cacat tetap dapat membentuk a pertemuan, yang berbeda dari mesin lain.
Ukuran dan kestabilan lingkaran benang merupakan kunci masuknya pembentuk pertemuan yang dapat diandalkan, jalinan benang bagian bawah, dan konformasi jahitan. Agar lingkaran benang jahit dapat dengan mudah dimasuki oleh ujung mesin jahit, maka harus dipenuhi dua syarat, yaitu lingkaran benang jahit mempunyai jarak tertentu, dan kedua, lingkaran benang jahit harus vertikal terhadap bidang mesin jahit.Mesin Tacking Bargaris ujung ketika memasuki lingkaran.
Konformasi cincin benang dengan ukuran kenaikan jarum dan berbeda, jarum tidak boleh terlalu besar atau terlalu kecil, kuantum kenaikan terlalu kecil rentang cincin benang tidak cukup, tidak kondusif untuk masuknya benang mesin jahit. Kenaikan jarum terlalu besar, meskipun menguntungkan bagi mesin jahit untuk masuk, namun karena konformasi cincin benang dalam waktu lama yang disebabkan oleh penyimpangan cincin benang, sehingga mesin jahit tidak mudah masuk. . Pengujian telah menunjukkan bahwa tahap ideal untuk konformasi lingkaran benang untuk menjahit perlengkapan dengan konsistensi dan viskositas normal harus sekitar 2 hingga 3 mm saat jarum naik.
Pinggiran lubang plat jarum yang terlalu besar atau terlalu kecil juga akan berdampak buruk pada jarum, jika lubang plat jarum terlalu besar, bila jarum masuk ke dalam bahan jahit bila terkena benturan akan membuat bahan jahit kendur, dapat terbentuk lubang jarum, dan ketika jarum kembali ke atas ketika bahan jahit kendur, jarum akan berubah-ubah seiring dengan gerakan, mempengaruhi konformasi normal cincin benang. Secara umum, pinggiran lubang pelat jarum adalah sekitar 1,5 sampai 2 kali pinggiran jarum yang berlaku, namun juga untuk memastikan bahwa jarum berada di tengah lubang pelat jarum.
Konformasi dan stabilisasi lingkaran benang serta spesifikasi jarum, mutu, sifat bahan, tekstur, kekentalan, konsistensi, spesifikasi benang, jenis bahan baku, puntiran, arah puntiran, serta jarum dan pelat jarum, tekanan dasar penekan , keadaan kain tekan dan faktor lainnya.
Topeagle memiliki kekuatan teknis yang kuat, pelanggan perusahaan mencakup seluruh negeri dan diekspor ke luar negeri dan seluruh China. Selamat datang untuk menghubungi kami disale@eagleco.cn .